Technologie der Mantel- und Platten-Engineering
Platten- und Kanal-Design, geschweißte Strömungsgrenzen, Verteilung, thermische und hydraulische Auswahl sowie mechanische Konstruktion
Wie ein Schale-und-Platte-Wärmetauscher funktioniert
Zwei separate Fluidkreise tauschen Wärme durch gewölbte Metallplatten aus. Das Plattenpaket legt die Strömungsgrenzen fest; die umgebende Druckhülle enthält die Einheit. Die technische Auswahl kombiniert Wärmeübertragung, Strömungsverteilung und mechanische Integrität.
Plattengeometrie & Kanalgestaltung
Wellenform und Strömungsgeschwindigkeit
Der Winkel, die Tiefe der Wellen und der Kanalabstand beeinflussen die Mischung, die Kontaktstellen und den Strömungswiderstand. Die Kanalgeschwindigkeit muss die Wärmeübertragung unterstützen, ohne den verfügbaren Druckverlust zu überschreiten.
Verschmutzung und hydraulische Ausgleich
Eine enger Kanal erhöht die Strömungsgeschwindigkeit, erhöht jedoch auch den Widerstand und die Empfindlichkeit gegenüber Partikeln. Fluidviskosität, Absetzungen und die Reinigungsstrategie werden gemeinsam mit der Flächenmenge abgeklärt.
geschweißte Plattenpaket-Technologie
Trennflussgrenzen
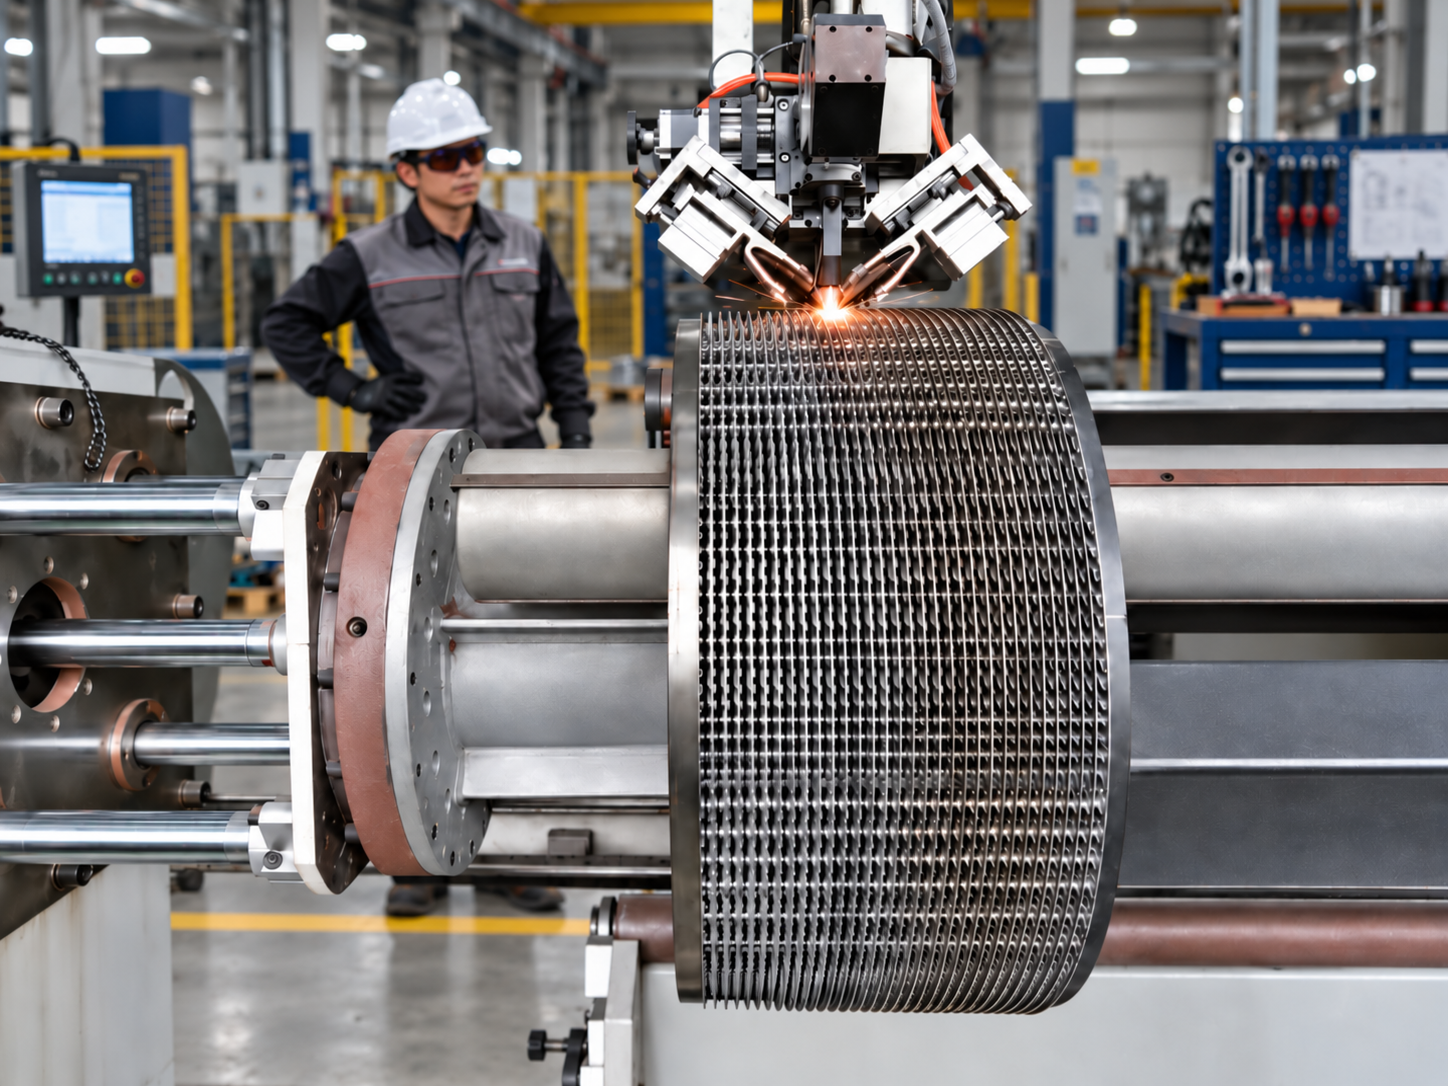
Runde Platten werden an ihren Anschlussstellen paarweise verbunden; benachbarte Paare werden um den Umfang verbunden. Die geschweißten Grenzen trennen die Plattenseite von den Mantelseiten ohne Interplatten-Gummis.
Integrität der Kanäle
Die Schweißung und die Plattenunterstützung müssen Druckunterschiede und Temperaturänderungen berücksichtigen. Die Schalenabdeckung ist eine separate Konstruktionsentscheidung und hängt von der mechanischen Konfiguration ab.
Strömungsverteilung
Kanäle befüllen
Anschlüsse, Mantelseitenkanäle und Strömungsrichter leiten die Einlaufströmung über die verfügbare Fläche. Ungleichmäßige Kanalbelastung kann einen Teil der Fläche ungenutzt lassen und den lokalen Druckverlust erhöhen.
Verteilung während der Phasenänderung
Der Dampfgehalt, die Flüssigkeitszufuhr, die Abflussbedingungen und die Ausrichtung werden für eine kondensierende oder verdampfende Wärmeübertragung überprüft. Die Verteilung und die Ablaufführung müssen so gestaltet sein, dass sich keine stagnierenden Bereiche und unerwünschte Flüssigkeitsansammlungen bilden.
Thermische und hydraulische Konstruktion
Temperaturprogramm
Wärmeleistung folgt dem Strömungsvolumen und der Enthalpieänderung. Gegenstromanordnungen können eine engere Temperaturannäherung ermöglichen; die tatsächliche Strömungsanordnung bestimmt den effektiven Temperaturtreiber und die LMTD-Korrektur.
Fläche im Vergleich zu Druckverlust
Die Flächenfläche, die Gesamtwärmeübertragungskoeffizient und die Temperaturdifferenz werden mit Kanalgeschwindigkeit und erlaubtem Druckverlust abgeglichen. Bei der Auswahl werden Verschmutzungsreserve, thermische Sicherheitsmarge und Teillastbedingungen berücksichtigt.
Zwei-Phasentechnologie
Kondensation
Auswahl umfasst sensible Kühlung und Latentwärmeentfernung. Dampfdruckverlust, Kondensatabfluss und nicht-kondensierbare Gase beeinflussen die nutzbare Temperaturdifferenz und die Oberflächenleistung.
Erdung und Sieden
Die Dampfqualität ändert sich entlang des Strömungswegs. Die Lieferung von Flüssigkeit, die Durchlaufbedingungen, die Phasentrennung und das Druckverlustverhalten müssen überprüft werden, um eine gute Nassbildung und eine stabile Betriebssituation über den erforderlichen Leistungsbereich hinweg zu gewährleisten.
Mechanische Konstruktion
Druckaufnahme
Der zylindrische Mantel enthält die Anordnung. Mantel, Deckel, Flansche und Düsen werden für den spezifizierten Druck, die Temperatur, externe Belastungen und die entsprechenden Projektentwurfsanforderungen überprüft.
Ausdehnung und zyklische Wärmeleistung
Das Plattenpaket und der Mantel können unterschiedlich schnell erwärmen. Unterschiedliche Ausdehnung, wiederholte Startvorgänge, thermische Zyklen und Düsenbelastungen werden bei der Festlegung von Stützen, Verbindungen und Auswirkungen auf die Schwingungsbeständigkeit berücksichtigt.
Geschweißte Ingenieurtechnik
Schweißdesign und Wärmerückgewinnung
Die Schweißposition, Durchdringung und Wärmerückgewinnung müssen eine kontinuierliche Flächenbegrenzung bilden, während die Wärmebeeinflusszone und die Verformung dünner Platten unter Kontrolle bleiben. Die Schweißmethode hängt vom Material und der Geometrie des Schweißverbindungsabschnitts ab.
Wiederholbarkeit und Integrität
Konsistente Montage und Prozesssteuerung unterstützen wiederholbare Verbindungen. Materialverträglichkeit und der vereinbarte Prüfumfang sind Bestandteil der Schweißqualifizierung und der Kanalintegritätsprüfung.
Plattenwärmeübertragung: von Geometrie bis zur Wärmeleistung
Entwickelte Oberflächen- und Grenzschichten
Die Wellenform erhöhen die entwickelte Flächenfläche über die projizierte kreisförmige Fläche und leiten die Flüssigkeit wiederholt um. Die Mischung unterbricht die thermischen Grenzschichten, doch der Nutzen muss gegen den Reibungs- und Pumpenergieverlust abgewogen werden. Die Wärmeübertragungskorrelation hängt von der tatsächlichen Plattengeometrie und den Flüssigkeits Eigenschaften ab; eine Korrelation aus einer anderen Plattenfamilie kann nicht als Leistungsversicherung verwendet werden.
Was bestimmt den Gesamtkoeffizienten
Q = U × A × F × ΔTlm
Der Gesamtwärmeübergangskoeffizient berücksichtigt den Widerstand auf beiden Flüssigkeitsseiten, die Wärmeleitung durch die Platten und die Belastung durch Schmutz auf jeder Fläche. Die Flächengröße kann keine unpassende Strömungsverteilung oder unrealistische Verschmutzungsanpassung kompensieren. Die LMTD-Korrektur folgt der tatsächlichen Passanordnung; Gegenstrom- und Gleichstromaufbau erzeugen unterschiedliche Temperaturprofile.
Verschmutzung, Wandtemperatur und Reinigung
Absetzungen können durch Kristallisation, Partikel, biologische Wachstumsprozesse, Korrosionsprodukte oder chemische Reaktionen entstehen. Der relevante Mechanismus bestimmt die Maßnahmen: Einlauffiltration für Partikel, geeignete Materialien für Korrosion, Temperaturregulierung bei Schäumung oder Polymerisation sowie eine vereinbarte Reinigungsmaßnahme.
Ein überdimensionierter Wärmetauscher kann die Kanalgeschwindigkeit senken und die Absetzung bei Teillasten erhöhen. Prüfen Sie nicht nur die Designpunktwärmeleistung, sondern auch die minimale Strömung und die Wandtemperatur. Ein geringer Halt kann die Aufenthaltszeit für empfindliche Flüssigkeiten verringern, während eine größere Mischung die Absetzung reduzieren kann; weder macht dies den Wärmetauscher wartungsfrei.
Details zu den Prozessanwendungen anzeigen →Von den technischen Prinzipien bis zu Ihrem Gerät
Ihre Prozessdaten für die Auswahl des Wärmetauschers senden
Geben Sie beide Flüssigkeiten, Strömungsmengen, Ein- und Austrittstemperaturen, Betriebs- und Designdrücke, erlaubten Druckverluste sowie Materialanforderungen an. Für eine bestehende Anlage müssen Nameplattenaufzeichnungen und die Anordnungsskizze bereitgestellt werden.